原料含油率与壳率
油用整籽含油 40-45%、壳率 25-30%;去壳仁料含油 50-55%、残壳 ≤8%。食用品种壳率高(~50%)一般不做油用。含水率目标 7-9%。
葵花脱壳 + 压榨 + 蜡质控制 + 包装范围
先定义残壳水平、冷榨或热榨、蜡质策略、最终容器和葵花饼去向,再写设备配置。
葵花油项目要先说清原料,再说清要卖什么油。整籽、成品仁料、浅色冷榨油、高产热榨、脱蜡清亮油、精炼瓶装油和大宗毛油,对应的范围完全不同。
为什么是葵花籽
油用葵花籽(黑壳薄)含油 40-45%、壳率 25-30%;食用葵花籽(条纹壳厚、做瓜子)含油 30-35%、壳率约 50%(一般不做油用)。油用品种又分高油酸(油酸 ≥80%、稳定耐储 / 耐煎炸)和普通亚油酸(亚油酸 65%+、清淡沙拉油)。供料形态选整籽(直接压榨)还是仁料(先去壳到 ≤8% 残壳)。所有这些选择都决定整线设备配置。
葵花籽油是常见食用油中蜡含量最高的(600-1200 ppm,远高于花生 / 大豆 / 菜籽)。瓶装后室温下蜡会结晶让油呈现明显雾状沉淀。冬化(winterization)工艺:油冷却到 5-8 °C 保持 24-48 h 让蜡析出 → 板框过滤分离蜡晶 → 得清澈油。任何葵花籽油零售线都必须包含冬化脱蜡,这是行业不可省的工序。
油用整籽含油 40-45%、壳率 25-30%;去壳仁料含油 50-55%、残壳 ≤8%。食用品种壳率高(~50%)一般不做油用。含水率目标 7-9%。
高油酸(油酸 ≥80%):稳定性高、烟点 232 °C、煎炸 + 健康卖点。普通亚油酸(亚油酸 65%+):沙拉油,烟点 225 °C。两个品种零售单价不同。
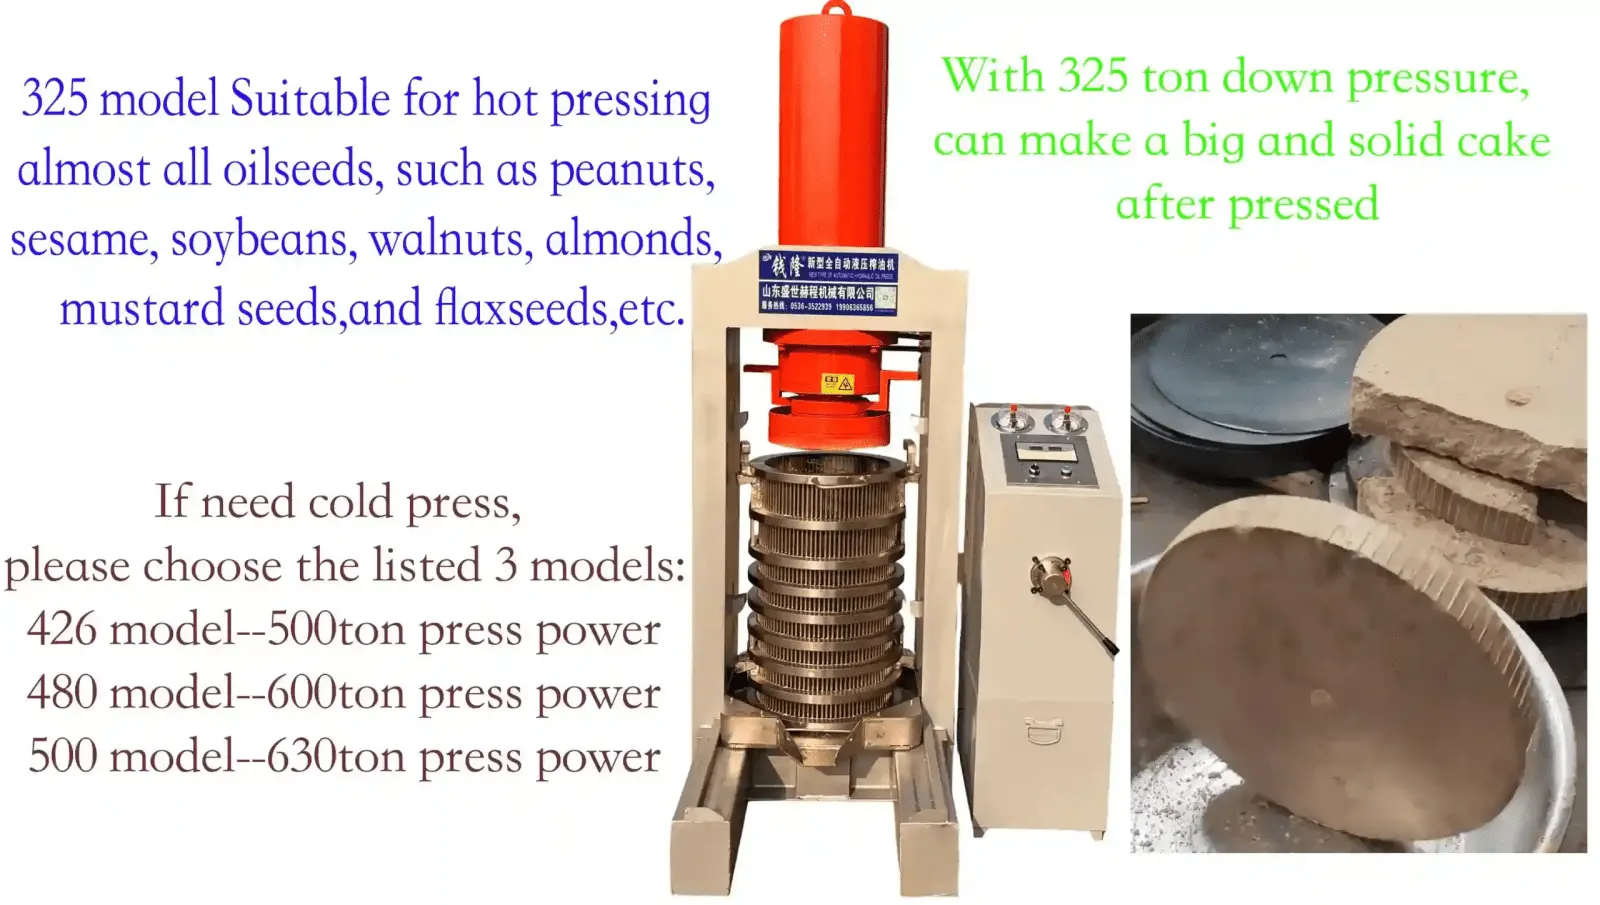
热榨:蒸炒 100-110 °C × 30-40 min + 300/325 型液压机(100 kg/桶, 30-40 min, 残油 6-8%)。冷榨:调质 ≤60 °C + 355-500 系列(~2 h/桶, 残油 12-15%)。
冬化必做(5-8 °C × 24-48 h + 板框)。粗油蜡含量 600-1200 ppm → 冬化后 ≤30 ppm。葵花籽饼蛋白:去壳饼 35-40%、整籽饼 25-30%(含壳纤维高)。
签名对比 · 压榨路线实验室
用产品定位决定路线,而不是营销话术。温度窗口、吨位和批次周期直接决定你卖给谁。
适用机型 · 355 / 400 / 426 / 480 / 500
≤60°C on dehulled kernels
适用机型 · 300 / 325
80–100°C 压榨 · 160–180°C 蒸炒
机型与产线模块
主站葵花:预压约 500 kg/h → 325 热榨(Ø390×800 mm、100 kg、系统 60 MPa、2.2 kW)或 355–500 冷榨(370–630 吨)。热榨纯压 30–40 min/桶、两桶约 1.5 h;冷榨含装卸约 4 h/桶量级(更长保压取油)。零售清亮瓶装必做冬化脱蜡 5–8 °C × 24–48 h(蜡 600–1200 ppm)。高油酸与普通亚油酸勿混罐。
原料边界
在选择压机规格前,先说明原料是油用葵花、食用型葵花、混合籽、半脱壳料还是成品仁料。不同起点会改变油色、蜡质、饼形、壳处理和后段配置。
核对原料要求 →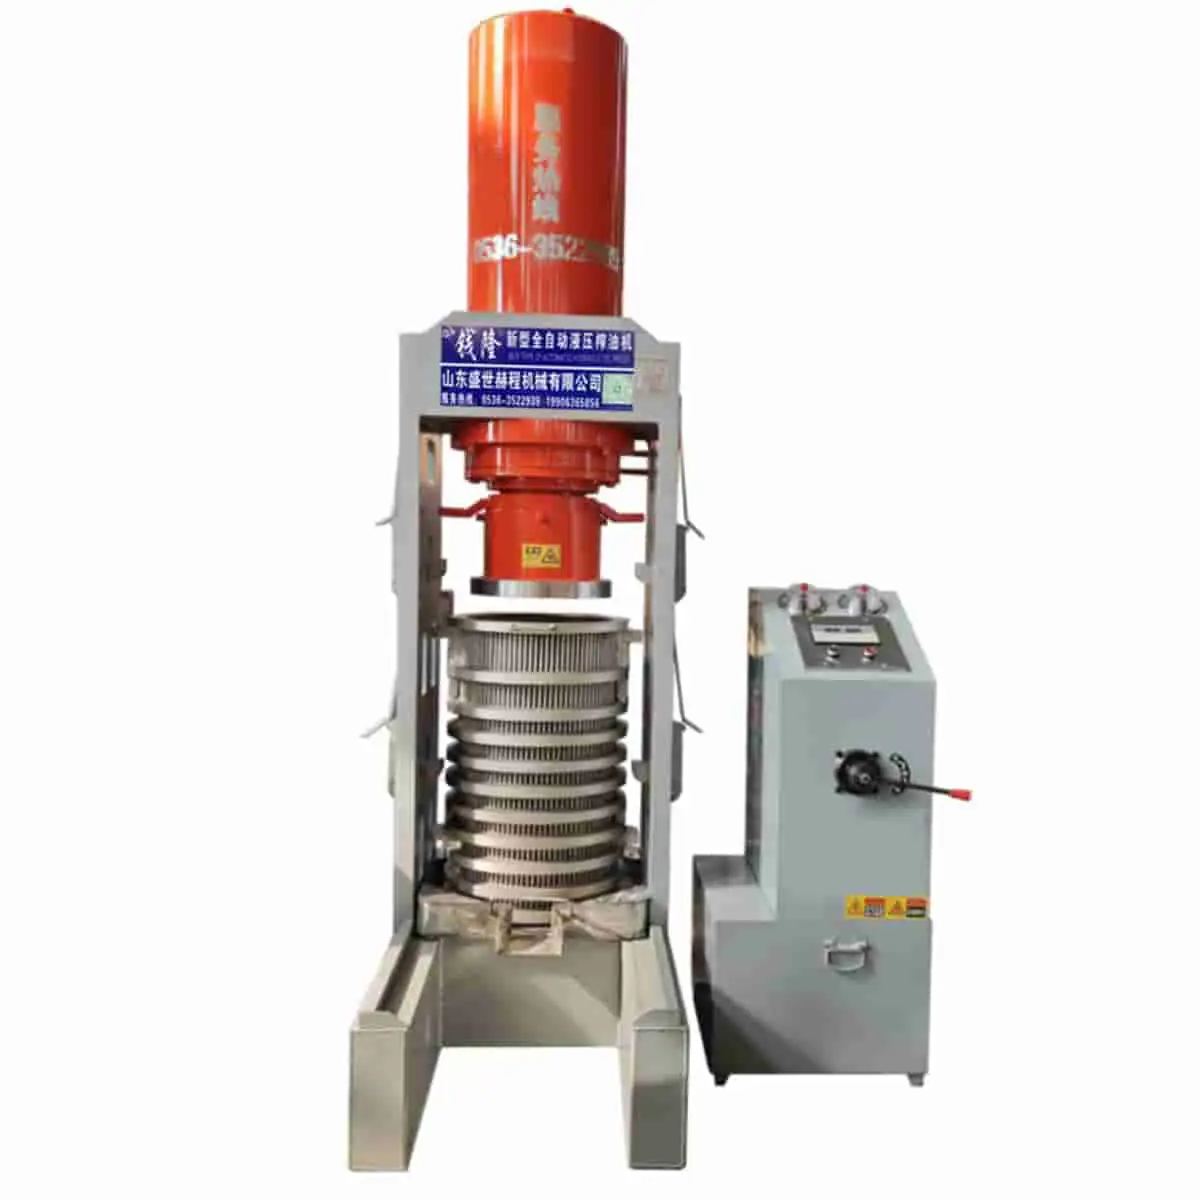
压榨路线
高油酸瓶装油通常更适合低温处理和严格过滤;普通烹调用油更常采用调质或热榨,再按销售渠道决定脱蜡与精炼深度。
对比路线选择 →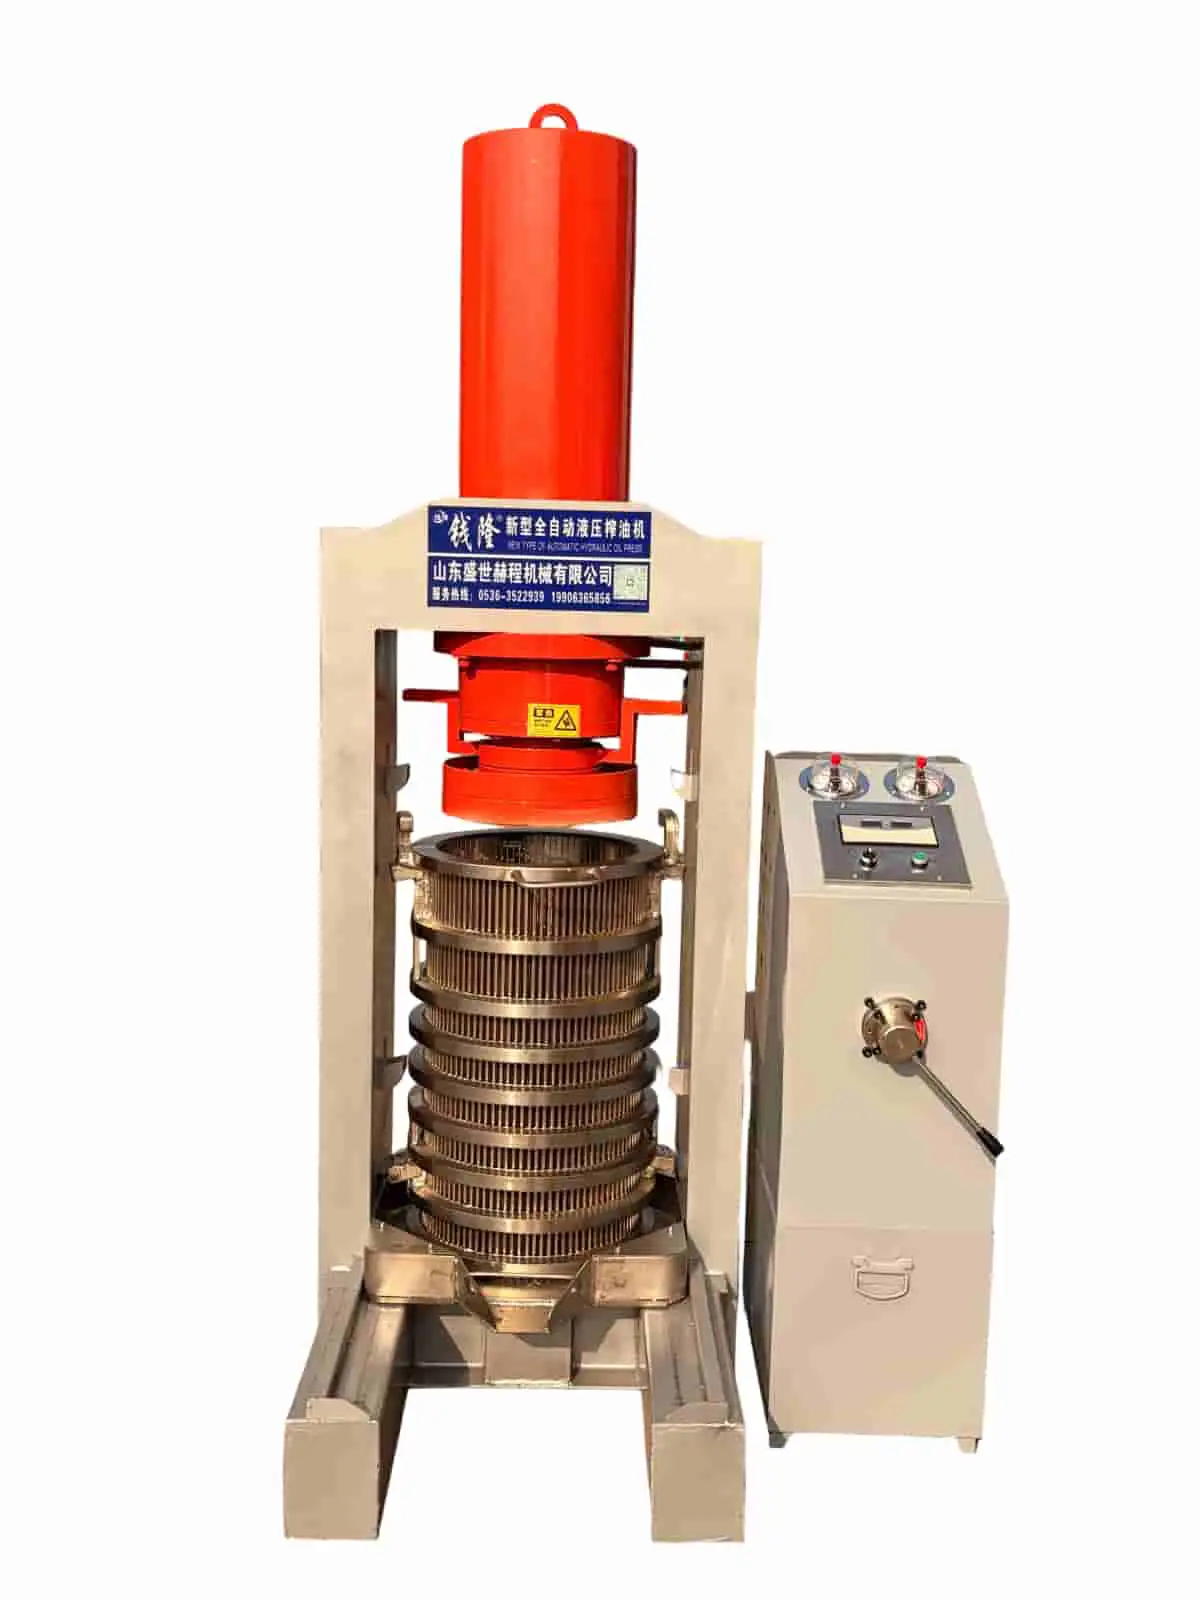
采用更干净的仁料、较低温度、较慢节拍和精过滤。卖点是浅色与产品定位,不是最高小时产量。
调质后油路更容易核对,班产更容易规划。油色通常更深,因此过滤、脱蜡或精炼要与最终容器匹配。
如果同一工厂要做高端和标准两个品类,就要把分罐、清洗规则、批次记录和换线时间写入方案。
蜡质 / 过滤 / 精炼
葵花籽天然蜡质在低温储存时会结晶,让油看起来发雾。整籽路线蜡负荷更高,仁料路线更低。本期范围要明确是只做静置、精过滤、冬化脱蜡、脱酸、脱色、脱臭、灌装,还是仅散装转运。
设备边界
同一台压机可以落在完全不同的项目里:只更换压机、清理脱壳压榨、毛油加静置罐、脱蜡瓶装油,或精炼灌装零售项目。只有把边界按运营环节写清,配置才可信。
设备适配
液压压机级别当然重要,但葵花项目不能复制花生或大豆的段落。葵花选型必须从脱壳深度、蜡负荷、最终容器,以及成品是大宗毛油、脱蜡清亮油还是精炼瓶装油开始。
带壳物料下讨论 300/325 级别,和仁料路线完全不同;油色、蜡负荷、饼粕价值和过滤预算都会变化。
浅色冷榨油低温储存仍可能发雾;如果计划透明瓶销售,脱蜡和终端过滤要进入同一范围。
分离壳、葵花饼、打包、料仓、输送或人工周转车,对压榨间占地的影响不小于压机型号。
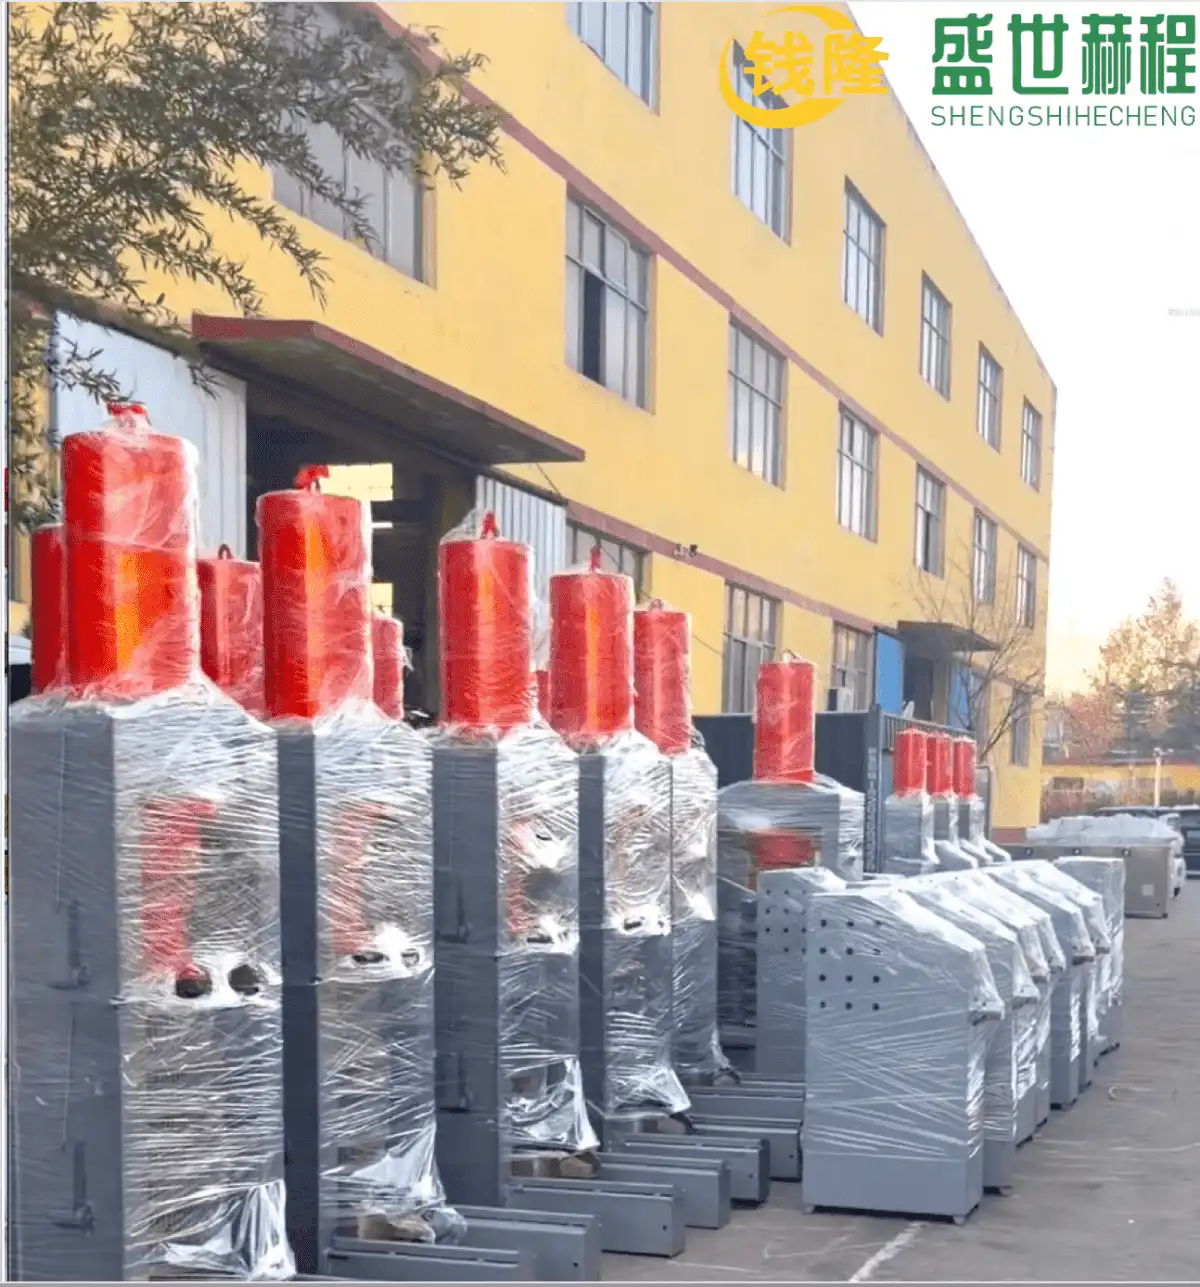
实拍设备与车间
项目常见问题
葵花籽油蜡含量 600-1200 ppm,是常见食用油中蜡最高的(花生 ≤50 ppm、大豆 ≤200 ppm、菜籽 ≤100 ppm)。常温下蜡结晶让油呈现明显雾状沉淀,瓶装后货架上 24 h 内即可看到。冬化(5-8 °C × 24-48 h 控温析蜡 + 板框过滤)将蜡降至 ≤30 ppm,是葵花籽油零售线必备工序。
整籽路线投资低(无去壳机),但出油率低(含壳损失油)、粗油颜色深(壳的色素溶出)、饼粕含纤维高(饲料用,蛋白 25-30%)。仁料路线增加去壳设备约¥30-60 万,但出油率提高 30%+、粗油颜色清亮、饼粕蛋白 35-40%(食品配料市场)。中高端项目几乎都走仁料路线。
高油酸(HOSO)油酸 ≥80%、亚油酸 ≤10%、烟点 232 °C,热稳定性高,主要用作煎炸油(薯条、炸鸡)和健康沙拉油。普通亚油酸(NUSO)油酸 20-30%、亚油酸 65%+、烟点 225 °C,主要用作家庭烹调油。两个品种零售单价、目标市场都不同。入库时建议用 NIR 快速检测仪分类。
热榨蒸炒 100-110 °C × 30-40 min 后装桶,14 个分区受压,单桶 100 kg / 30-40 min。两桶含装料 ~1.5 h。8 h 单班可压 8-10 桶 = 800-1000 kg 仁料。冷榨 355-500 系列单桶 ~2 h,节拍更慢但保留高油酸 + 维生素 E 完整。
1) 品种(油用 / 食用、高油酸 / 普通亚油酸、油酸实测 %);2) 形态(整籽 / 仁料、壳率、含水率);3) 路线(热榨 / 冷榨 / 双产品);4) 班次产能(kg/h 或 kg/班);5) 设备范围(清理 / 去壳 / 蒸炒 / 压榨 / 冬化脱蜡 / 精炼 / 储油 / 灌装);6) 饼粕去向(饲料 / 食品级);7) 出口目的国(合规要求)。
要看目标油品和饼粕价值。入机料残壳低,通常更利于油色和葵花饼品质;整籽压榨则可能让前端更简单。
葵花油冷却后容易出现蜡质浑浊。如果成品要求瓶中保持清亮,脱蜡或冬化应直接进入工艺边界。
高油酸项目通常更重视身份保持、洁净转接和瓶装呈现,因此原料分仓和脱蜡、清亮过滤和储罐衔接也要进入设备规划。